

Shop Floor Control: Cara Memantau Eksekusi Produksi di Lapangan

Mekari ERP Highlights
- Shop floor control adalah lapisan yang mengubah rencana produksi menjadi instruksi harian per work center, lalu mengirim realisasinya kembali ke sistem.
- Tiga fungsinya: pelepasan work order, pengurutan pekerjaan, dan pelaporan kemajuan.
- Fitur Manajemen Produksi & Manufaktur Mekari ERP menghubungkan konfirmasi lapangan dengan biaya produksi.
Kemenperin mencatat variabel produksi pada Indeks Kepercayaan Industri Oktober 2026 naik ke 55,38, sementara variabel persediaan produk masih kontraksi di 45,60.
Permintaan menguat dengan buffer stok yang tipis, dan dalam kondisi itu selisih satu shift saja langsung terasa di biaya.
Artikel ini membahas cara kerja shop floor control dalam mengawal eksekusi produksi harian dan menyinkronkan data lapangan dengan sistem ERP agar biaya tetap terkendali.
Apa Itu Shop Floor Control dan Di Mana Posisinya
Banyak pabrik mencampuradukkan shop floor control dengan MES, padahal tugasnya berbeda. ERP menjawab apa yang harus dibuat, shop floor control menjawab pekerjaan mana yang jalan sekarang dan apa hasilnya, MES menjawab bagaimana tiap operasi dieksekusi, sedangkan PLC menjawab apa yang dilakukan mesin pada detik ini.
Pembagian lapisan ini mengikuti kerangka IEC 62264 atau ISA-95.
| Lapisan | Pertanyaan yang dijawab | Horizon waktu | Contoh sistem |
| ERP / MRP (Level 4) | Apa yang harus diproduksi, berapa banyak, kapan jatuh tempo | Bulanan sampai mingguan | Modul produksi, MPS, MRP, BOM |
| Shop floor control (Level 3) | Work order mana yang jalan sekarang, di work center mana, apa realisasinya | Harian sampai per shift | Dispatch list, konfirmasi operasi, pelaporan WIP |
| MES (Level 3) | Bagaimana tiap operasi dieksekusi dan dibuktikan sesuai spesifikasi | Per operasi | Instruksi kerja digital, e-batch record, QC gate |
| SCADA / PLC (Level 1-2) | Apa yang sedang dilakukan mesin pada detik ini | Detik sampai menit | Sensor, PLC, HMI, counter mesin |
Posisi shop floor control di antara ERP, MES, dan mesin
Implikasinya praktis: kalau yang dibutuhkan adalah kepastian status work order dan akurasi biaya, yang diperlukan shop floor control, bukan lompat ke MES.
Lima Tahap Siklus Shop Floor Control
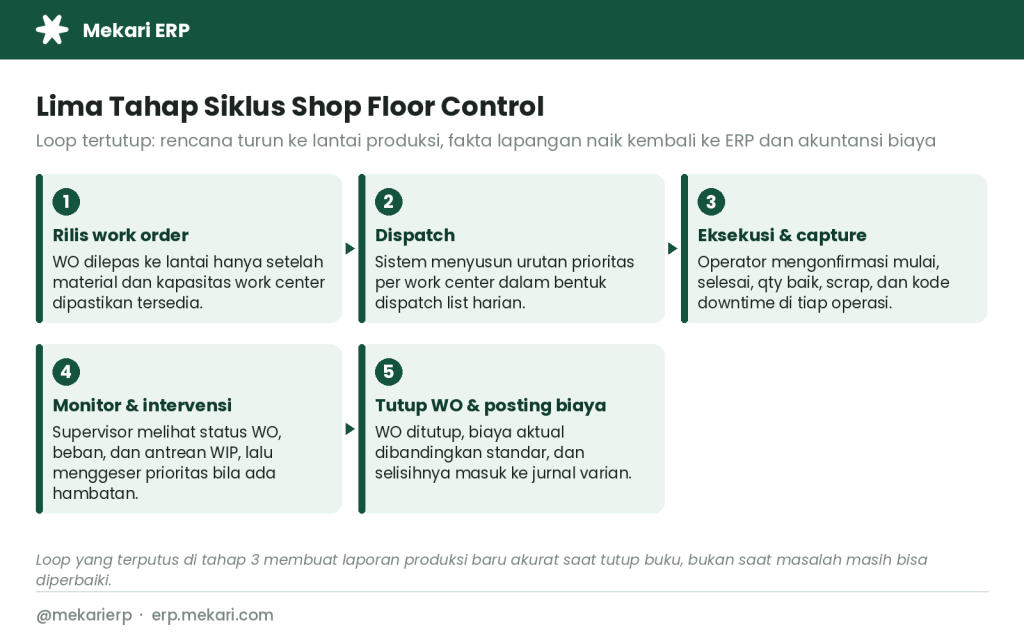
Siklusnya tertutup: rencana turun ke lantai produksi, fakta lapangan naik kembali ke ERP dan akuntansi biaya.
Lima tahap siklus shop floor control
1. Rilis work order
Planned order dari MRP diubah menjadi work order yang sah. Sebelum dilepas, sistem mengecek dua hal: material tersedia dan beban work center masih di bawah kapasitas.
WO yang lolos tanpa cek ini hanya memindahkan antrean ke lantai pabrik.
2. Dispatch ke work center
WO yang sudah rilis diurutkan prioritasnya per work center, bukan per pabrik. Hasilnya berupa dispatch list harian yang dipegang supervisor, berisi urutan pekerjaan, qty target shift, dan beban jam kerjanya.
3. Eksekusi dan capture data
Operator mengonfirmasi mulai dan selesai di setiap titik pelaporan, lalu mencatat qty baik, rework, scrap, pemakaian material, dan kode penyebab berhenti. Tahap ini yang paling sering putus, dan ketika putus seluruh siklus kehilangan artinya.
4. Monitor dan intervensi
Supervisor dan PPIC melihat status WO, antrean WIP, dan beban work center sepanjang shift. Begitu satu work center tertahan, prioritas digeser atau lembur disiapkan selagi pesanan masih bisa diselamatkan.
5. Tutup WO dan posting biaya
WO ditutup setelah seluruh operasi dikonfirmasi. Barang jadi diterima pada biaya standar, biaya aktual yang menempel di akun barang dalam proses dibandingkan dengan standar itu, dan selisihnya diakui sebagai varian.
Tiga Fungsi Inti Shop Floor Control
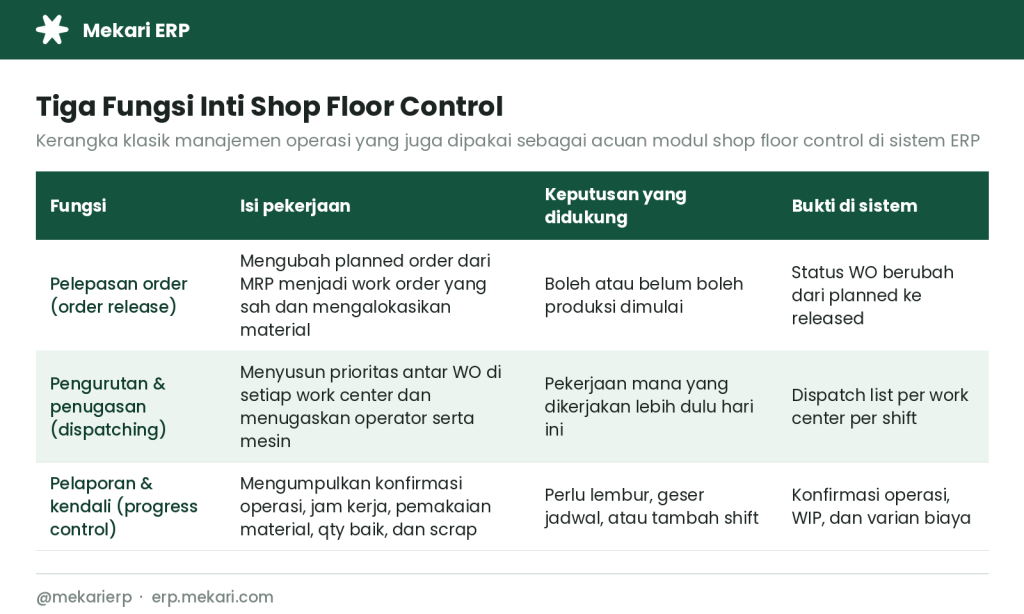
Di dalam siklus itu ada tiga fungsi yang harus berjalan utuh. Hilang satu, dampaknya langsung terasa di lantai produksi.
Tiga fungsi inti shop floor control
Pelepasan order (order release)
Fungsi ini menentukan boleh atau belum boleh produksi dimulai, lalu mengalokasikan material ke WO. Buktinya adalah perubahan status WO dari planned menjadi released.
Tanpa aturan pelepasan, WO dilempar ke lantai padahal materialnya belum ada dan WIP menumpuk di depan mesin.
Pengurutan dan penugasan (dispatching)
Fungsi ini menjawab pekerjaan mana yang dikerjakan lebih dulu, oleh operator dan mesin mana. Outputnya dispatch list per work center per shift.
Tanpa dispatching, urutan ditentukan oleh ingatan supervisor dan tekanan bagian penjualan, bukan oleh beban kapasitas.
Pelaporan dan kendali kemajuan (progress control)
Fungsi ini mengumpulkan konfirmasi operasi, jam kerja, pemakaian material, qty baik, dan scrap, lalu membandingkannya dengan rencana.
Dari sini keputusan lembur atau geser jadwal diambil. Tanpa pelaporan, biaya produksi baru diketahui saat tutup buku.
Data yang Harus Ditangkap di Lantai Produksi
Shop floor control hanya sebaik data yang masuk. Enam elemen berikut adalah minimum yang harus tertangkap di titik kejadian.
| Elemen data | Ditangkap saat | Metode praktis | Dipakai untuk |
| Konfirmasi operasi | Mulai dan selesai tiap operasi | Scan barcode WO di terminal lini | Status WO, lead time aktual, antrean WIP |
| Jam tenaga kerja langsung | Operator masuk dan keluar operasi | Kiosk atau kartu badge | Varian efisiensi tenaga kerja |
| Jam mesin dan downtime | Berjalan otomatis sepanjang shift | Counter mesin, sensor IoT | OEE dan varian overhead |
| Pemakaian material | Saat issue ke lini atau backflush | Scan batch atau serial | Varian pemakaian bahan, traceability |
| Qty baik, rework, scrap | Akhir tiap operasi dan QC gate | Input operator dengan kode penyebab | First pass yield, scrap rate, HPP |
| Kode berhenti | Setiap produksi terhenti | Daftar kode terstruktur di terminal | Analisis bottleneck |
Data yang wajib ditangkap di lantai produksi
Satu hal yang paling sering terlewat: kode penyebab. Tanpa itu, data lantai produksi hanya menjawab berapa, tidak pernah menjawab kenapa.
Cara Membaca Dispatch List Harian
Dispatch list adalah dokumen kerja supervisor: daftar prioritas per work center per shift, lengkap dengan beban jam kerja.
Contoh berikut untuk Stamping Line 1, Shift 1, kapasitas 80 jam-orang (10 operator x 8 jam).
| Prioritas | Nomor WO | Item | Qty shift | Beban (jam-orang) | Status |
| 1 | WO-2611-0184 | Bracket BR-204 | 320 unit | 80,0 | Berjalan |
| 2 | WO-2611-0191 | Bracket BR-118 | 200 unit | 50,0 | Menunggu material |
| 3 | WO-2611-0176 | Flange FL-92 | 150 unit | 30,0 | Antre |
Contoh dispatch list harian per work center
Nilainya ada pada perbandingan beban dan kapasitas. Beban terjadwal di contoh itu 160 jam-orang terhadap kapasitas 80 jam-orang, sehingga keputusan geser jadwal atau lembur diambil sebelum shift dimulai, bukan setelah pengiriman terlambat.
Studi Kasus: Menghitung Varian Biaya Produksi
PT Cakrawala Logam Nusantara merilis WO-2611-0184 untuk 5.000 unit bracket BR-204, biaya standar Rp 31.400 per unit. Realisasinya 4.850 unit baik dan 150 unit scrap.
| Komponen biaya | Standar untuk 4.850 unit baik | Realisasi aktual | Varian (Rp) |
| Bahan baku | 5.820 kg x Rp 14.500 = Rp 84.390.000 | 6.300 kg x Rp 14.500 = Rp 91.350.000 | 6.960.000 merugikan |
| Tenaga kerja langsung | 1.212,5 jam x Rp 32.000 = Rp 38.800.000 | 1.340 jam x Rp 32.000 = Rp 42.880.000 | 4.080.000 merugikan |
| Overhead pabrik | 1.212,5 jam x Rp 24.000 = Rp 29.100.000 | 1.400 jam x Rp 24.000 = Rp 33.600.000 | 4.500.000 merugikan |
| Total | Rp 152.290.000 | Rp 167.830.000 | 15.540.000 merugikan |
Studi kasus varian biaya WO-2611-0184
Biaya aktual Rp 167.830.000 terhadap standar Rp 152.290.000 untuk output baik yang sama, atau 10,2% di atas standar. Angka itu baru berarti kalau masuk pembukuan saat WO ditutup.
| Akun | Debit (Rp) | Kredit (Rp) |
| Persediaan barang jadi (4.850 x Rp 31.400) | 152.290.000 | – |
| Varian pemakaian bahan baku | 6.960.000 | – |
| Varian efisiensi tenaga kerja | 4.080.000 | – |
| Varian efisiensi overhead | 4.500.000 | – |
| Barang dalam proses – WO-2611-0184 | – | 167.830.000 |
| Total | 167.830.000 | 167.830.000 |
Jurnal penutupan WO-2611-0184
Inilah yang membedakan shop floor control yang terhubung ke akuntansi dengan yang berdiri sendiri: selisih Rp 15,54 juta muncul sebagai akun varian yang bisa ditelusuri ke operasi tertentu, bukan sebagai kejutan di laporan laba rugi.
KPI Shop Floor Control dan Rumusnya
| KPI | Rumus | Hasil studi kasus |
| Kepatuhan jadwal | WO selesai tepat waktu / WO dirilis x 100% | Dipantau per work center |
| First pass yield | Unit baik tanpa rework / unit diproses x 100% | 4.850 / 5.000 = 97,0% |
| Scrap rate | Unit scrap / unit diproses x 100% | 150 / 5.000 = 3,0% |
| Varian biaya produksi | (Biaya aktual – standar) / standar x 100% | Rp 15,54 juta / Rp 152,29 juta = 10,2% |
| OEE | Ketersediaan x Performa x Kualitas | Dihitung per mesin dari data downtime |
| Umur WIP | Rata-rata hari WO released belum selesai | Diukur dari konfirmasi operasi |
KPI shop floor control dan cara menghitungnya
Gunakan definisi baku agar angka antar pabrik bisa dibandingkan. ISO 22400-2 menyediakan rumus dan elemen penyusun KPI manufaktur, termasuk komponen OEE.
Enam Langkah Menerapkan Shop Floor Control
| Langkah | Yang dikerjakan | Output yang harus ada |
| 1. Rapikan master data | Validasi BOM, routing, work center, standar waktu dan tarif | BOM dan routing tervalidasi per item |
| 2. Tetapkan titik pelaporan | Pilih operasi yang wajib dikonfirmasi, jangan semuanya | Daftar reporting point per routing |
| 3. Susun aturan rilis WO | Tetapkan syarat material dan kapasitas sebelum rilis | Kebijakan release tertulis di sistem |
| 4. Pilih metode capture | Tentukan scan, kiosk, atau sensor per titik | Peta metode capture per work center |
| 5. Jalankan dispatch list | Terbitkan urutan prioritas harian per work center | Dispatch list harian untuk supervisor |
| 6. Sambungkan ke biaya dan KPI | Hubungkan konfirmasi lapangan ke jurnal WIP dan dashboard | Jurnal WIP otomatis dan dashboard varian |
Enam langkah menerapkan shop floor control
Urutannya tidak bisa dibalik. Dispatch list dan dashboard hanya berguna kalau BOM, routing, dan standar waktu sudah bersih.
Shop Floor Control dengan Mekari ERP
Hambatan terbesar bukan niat memantau produksi, melainkan data lapangan yang terputus dari pembukuan. Mekari ERP menyatukan keduanya dalam satu alur:
- Work order dan BOM terhubung: perintah produksi dibuat dari BOM dan routing yang sama dengan yang dipakai untuk menghitung standar biaya.
- Routing dan production costing: setiap tahap produksi mengakumulasikan biaya material, tenaga kerja, dan overhead secara otomatis sampai WO ditutup.
- Konsumsi material terlacak: pemakaian bahan terhubung ke modul manajemen inventori lengkap dengan batch dan serial number.
- Dashboard dan laporan: realisasi produksi langsung tersedia di laporan dan insight tanpa rekap manual.
- Skala enterprise: mendukung operasi multi-entitas dan multi-gudang, bersertifikasi ISO/IEC 27001 dan ISO 27701 serta terdaftar sebagai PSE Komdigi.
Lihat bagaimana modul Produksi Mekari ERP menghubungkan lantai produksi Anda dengan pembukuan. Jadwalkan demo Mekari ERP
Referensi
- ISO. ISO/DIS 22400-2 Automation systems and integration – Key performance indicators (KPIs) for manufacturing operations management – Part 2: Definitions and descriptions.
- ANTARA. Kemenperin: Optimisme industri enam bulan ke depan tetap terjaga. 30 Oktober 2026.
FAQ Seputar Shop Floor Control
Apa itu shop floor control?
Apa itu shop floor control?
Shop floor control adalah sistem pengendalian yang mengubah rencana produksi menjadi perintah kerja harian di setiap work center, lalu menangkap realisasinya berupa konfirmasi operasi, jam kerja, pemakaian material, dan scrap untuk dibandingkan kembali dengan rencana.
Apa saja tiga tahapan shop floor control?
Apa saja tiga tahapan shop floor control?
Pelepasan order (mengubah planned order menjadi work order yang sah), dispatching (menyusun prioritas per work center), serta pelaporan dan kendali kemajuan (mengumpulkan realisasi dan menindaklanjuti penyimpangan).
Apa bedanya shop floor control dengan MES?
Apa bedanya shop floor control dengan MES?
Shop floor control berfokus pada status dan realisasi work order: apa yang dikerjakan, oleh siapa, dan berapa hasilnya. MES melangkah lebih dalam ke cara setiap operasi dieksekusi, termasuk instruksi kerja digital dan interlock kualitas. Banyak pabrik memulai dari shop floor control di ERP, lalu menambah MES saat butuh kendali tingkat mesin.
Apakah shop floor control butuh sensor IoT?
Apakah shop floor control butuh sensor IoT?
Tidak selalu. Konfirmasi lewat scan barcode di terminal lini sudah cukup untuk kebutuhan status dan biaya. Sensor dan counter mesin diperlukan ketika Anda butuh data downtime dan jam mesin yang presisi untuk perhitungan OEE.
Berapa banyak titik pelaporan yang ideal dalam satu routing?
Berapa banyak titik pelaporan yang ideal dalam satu routing?
Tidak ada angka baku. Pilih operasi yang menentukan: titik awal, titik QC, bottleneck, dan titik akhir. Mewajibkan konfirmasi di semua operasi justru membebani operator dan menurunkan kualitas data.
Bagaimana shop floor control memengaruhi harga pokok produksi?
Bagaimana shop floor control memengaruhi harga pokok produksi?
Setiap konfirmasi operasi dan pemakaian material membebani akun barang dalam proses. Saat WO ditutup, barang jadi diterima pada biaya standar dan selisihnya diakui sebagai varian. Tanpa pelaporan yang disiplin, HPP hanya estimasi sampai stock opname.