

Production Scheduling: Cara Urutkan Work Order Tanpa Telat

Mekari ERP Highlights
- Production scheduling adalah lapisan keputusan yang menerjemahkan rencana produksi menjadi urutan work order per mesin per shift, pada kapasitas yang terbatas.
- Pada lini yang terpakai penuh, urutan pekerjaan adalah satu satunya variabel yang bisa diubah tanpa menambah biaya.
- Fitur Manajemen Produksi & Manufaktur Mekari ERP menghubungkan BOM, routing, dan work order sehingga rencana, pelaksanaan, dan biaya produksi terbaca dari data yang sama.
PMI Manufaktur Indonesia Oktober 2026 tercatat 54,0, tertinggi dalam delapan bulan, dengan pesanan baru tumbuh paling cepat dalam lima tahun.
Permintaan naik berarti antrean di lantai produksi ikut naik. Di titik itu, kualitas jadwal menentukan apakah pabrik menepati janji atau membayar lembur.
Artikel ini membahas cara menyusun production scheduling yang efektif untuk mengurutkan work order tepat waktu tanpa memicu pembengkakan biaya lembur.
Apa Itu Production Scheduling?
Production scheduling adalah lapisan keputusan, bukan sekadar dokumen jadwal. Inputnya adalah rencana produksi, pesanan pelanggan, status material, dan kapasitas work center.
Outputnya adalah urutan kerja yang bisa langsung dieksekusi operator, biasanya berupa dispatch list per mesin per shift.
Perbedaannya dengan dua istilah tetangga sering kabur, padahal keputusannya berbeda.
| Aspek | Production Planning | Production Scheduling | Shop Floor Control |
| Pertanyaan inti | Berapa banyak yang harus dibuat? | Kapan dan di mesin mana dikerjakan? | Apa yang benar benar terjadi di lapangan? |
| Horizon waktu | Bulanan sampai tahunan | Harian sampai mingguan | Real time per shift |
| Unit keputusan | Famili produk dan SKU | Work order dan operasi | Operator, mesin, dan jam aktual |
| Output utama | Rencana produksi dan MPS | Urutan kerja dan dispatch list | Pelaporan output, scrap, dan downtime |
| Pemilik proses | Head of Planning, S&OP forum | Master scheduler atau PPIC | Supervisor dan Plant Manager |
Posisi Production Scheduling dalam Hierarki Perencanaan Produksi
Dalam kerangka manufacturing planning and control yang dipakai ASCM/APICS, penjadwalan bukan titik awal. Ia adalah lapisan keempat, dan kualitasnya dibatasi oleh mutu lapisan di atasnya.
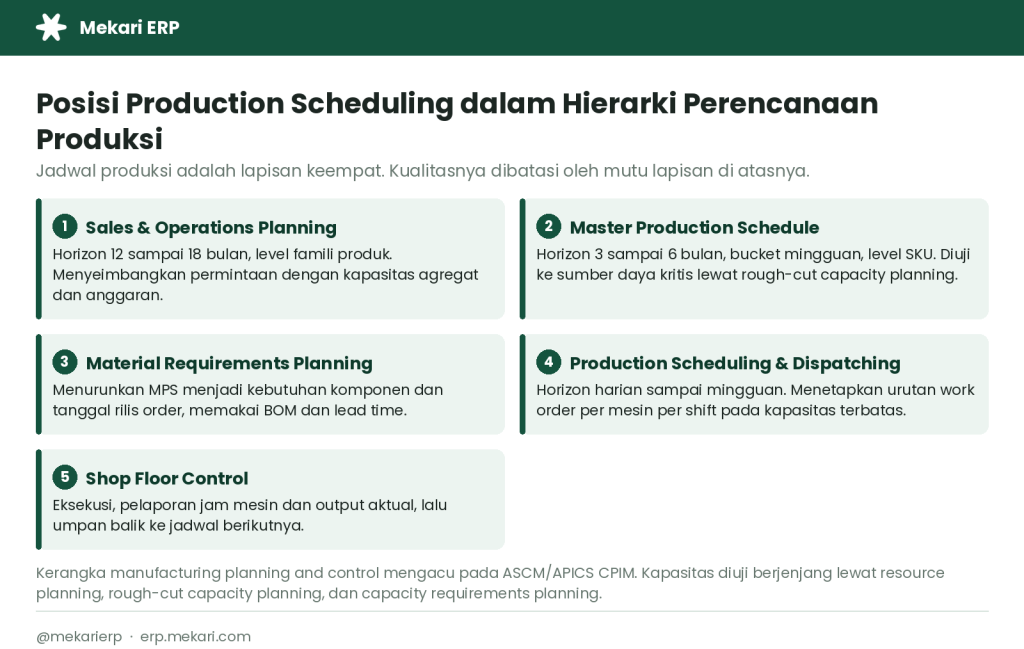
1. Sales and Operations Planning (S&OP)
Horizon 12 sampai 18 bulan pada level famili produk. Forum lintas fungsi ini menyeimbangkan proyeksi permintaan dengan kapasitas agregat dan anggaran.
Keputusannya bersifat struktural, misalnya menambah shift atau membeli mesin.
2. Master Production Schedule (MPS)
Horizon 3 sampai 6 bulan dengan bucket mingguan pada level SKU. MPS menjawab berapa unit produk jadi yang akan dibuat dan kapan.
Sebelum disahkan, MPS diuji ke sumber daya kritis lewat rough-cut capacity planning.
3. Material Requirements Planning (MRP)
MRP menurunkan MPS menjadi kebutuhan komponen dan tanggal rilis order, memakai struktur BOM dan lead time tiap level.
Outputnya adalah planned order yang siap dikonversi menjadi work order atau purchase order.
4. Production Scheduling dan Dispatching
Horizon harian sampai mingguan. Di sinilah planned order diurutkan ke mesin spesifik dengan kapasitas terbatas.
Capacity requirements planning menghitung beban detail per work center, lalu dispatch list diterbitkan ke lantai produksi.
5. Shop Floor Control
Lapisan eksekusi. Jam mesin, output baik, scrap, dan downtime dilaporkan kembali ke sistem. Data inilah yang memperbaiki asumsi waktu proses untuk jadwal berikutnya.
Baca Juga: Shop Floor Control: Cara Memantau Eksekusi Produksi di Lapangan
Data Dasar yang Wajib Bersih Sebelum Menyusun Jadwal
Penjadwalan otomatis hanya seakurat data master di belakangnya. Sebelum mengaktifkan modul apa pun, tujuh data ini harus distandarisasi lebih dulu.
| Data master | Isi yang harus akurat | Risiko bila kotor |
| Routing | Urutan operasi, work center, dan mesin alternatif | Pekerjaan diarahkan ke mesin yang salah |
| Waktu setup dan run | Jam setup per batch, waktu proses per unit | Beban terhitung di bawah realita |
| Kalender kerja | Shift, hari libur, maintenance terencana | Sistem menjanjikan kapasitas saat pabrik tutup |
| Kapasitas efektif | Jumlah mesin, utilisasi, efisiensi historis | Lini dijadwalkan penuh tanpa penyangga |
| Lead time komponen | Lead time beli dan produksi per level BOM | Work order dirilis tanpa material siap |
| Ukuran lot | Minimum order quantity, lot size, yield rencana | Rilis tidak cocok dengan kapasitas batch |
| Status stok dan WIP | Stok tersedia, dialokasikan, dan WIP per operasi | MRP menghitung kebutuhan palsu |
Standardisasi satuan ukur adalah pekerjaan rumah paling sering terlewat. Bila BOM memakai kilogram sementara gudang mencatat unit, konversi yang tidak konsisten akan memunculkan kekurangan bahan yang tidak pernah terlihat di layar.
Pemetaan stok lintas gudang bisa dirapikan lebih dulu lewat manajemen inventori.
Empat Keputusan Inti dalam Production Scheduling
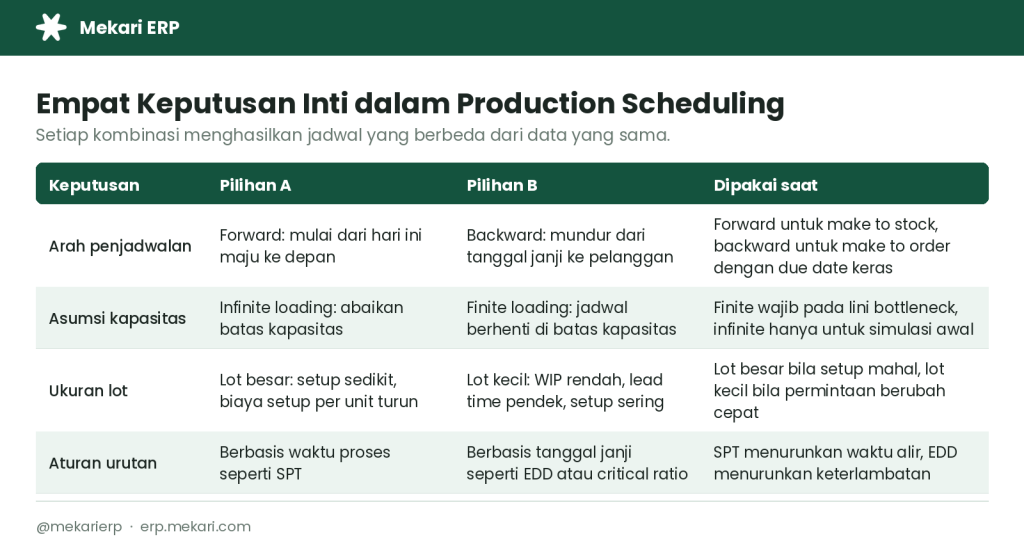
Dari data yang sama, empat keputusan ini menghasilkan jadwal yang berbeda.
1. Arah penjadwalan: forward atau backward
Forward scheduling mulai dari hari ini dan maju, cocok untuk make to stock dan untuk mengetahui tanggal paling cepat selesai. Backward scheduling mundur dari tanggal janji ke pelanggan, cocok untuk make to order dengan due date keras, dan langsung menunjukkan apakah pesanan sudah mustahil ditepati.
2. Asumsi kapasitas: infinite atau finite
Infinite loading mengabaikan batas kapasitas dan hanya menunjukkan berapa beban yang menumpuk. Finite loading menghentikan jadwal di batas kapasitas sehingga hasilnya realistis. Pada lini bottleneck, finite loading wajib. Infinite loading hanya berguna untuk melihat besarnya kelebihan beban.
3. Ukuran lot
Lot besar menekan frekuensi setup sehingga biaya setup per unit turun, tetapi menaikkan WIP dan memperpanjang lead time. Lot kecil memendekkan lead time dan menurunkan WIP, tetapi menambah jam setup yang langsung memakan kapasitas bottleneck. Keputusannya bergantung pada rasio biaya setup terhadap biaya simpan.
4. Aturan urutan
Aturan berbasis waktu proses seperti SPT menurunkan rata rata waktu alir. Aturan berbasis tanggal janji seperti EDD menurunkan keterlambatan. Keduanya jarang optimal bersamaan, sehingga pemilihan aturan harus mengikuti KPI yang sedang dikejar.
Cara Menghitung Beban dan Kapasitas Work Center
Dua rumus ini adalah dasar seluruh penjadwalan berkapasitas terbatas.
Kapasitas efektif = jumlah mesin x jam kerja netto per hari x hari kerja x utilisasi x efisiensi Beban work center = Σ (kuantitas x waktu proses per unit) + total jam setup
Contoh lini dengan 2 shift, 7,5 jam netto per shift, dan efisiensi historis 80 persen menghasilkan kapasitas efektif 12 jam per hari. Untuk horizon 15 hari kerja, kapasitas tersedia menjadi 180 jam per work center.
| Work center | Kapasitas tersedia (jam) | Beban terjadwal (jam) | Utilisasi | Status |
| Cutting | 180 | 126 | 70% | Aman |
| CNC Machining | 180 | 180 | 100% | Bottleneck |
| Welding | 180 | 144 | 80% | Ketat |
| Finishing | 180 | 99 | 55% | Aman |
Utilisasi rata rata lini 76 persen terlihat sehat, padahal CNC Machining sudah penuh. Rata rata selalu menyembunyikan bottleneck, karena itu profil beban wajib dibaca per work center, bukan per pabrik.
Aturan Prioritas Penjadwalan dan Kapan Memakainya
| Aturan | Cara kerja | Paling baik untuk |
| FCFS | Sesuai urutan order masuk | Lini sederhana, beban ringan, due date longgar |
| SPT | Pekerjaan tersingkat lebih dulu | Menurunkan waktu alir dan WIP |
| EDD | Jatuh tempo terdekat lebih dulu | Menekan jumlah dan besar keterlambatan |
| Critical ratio | Sisa waktu dibagi sisa proses, terkecil didahulukan | Due date ketat, dihitung ulang tiap shift |
| Johnson’s rule | Urutan pada dua mesin seri agar makespan minimum | Flow shop dua tahap |
| Berbasis bottleneck | Jadwal dikunci di sumber daya kendala | Pabrik dengan satu kendala kapasitas jelas |
Studi Kasus: Menjadwalkan Lima Work Order di PT Sinar Logam Nusantara
PT Sinar Logam Nusantara memproduksi komponen logam. Lini CNC Machining adalah bottleneck dengan kapasitas efektif 12 jam per hari. Lima work order masuk pada hari yang sama.
| Work order | Produk | Qty | Total beban (jam) | Hari lini | Jatuh tempo (hari ke-) |
| WO-301 | Bracket A | 1.200 | 36 | 3 | 5 |
| WO-302 | Flange B | 800 | 12 | 1 | 7 |
| WO-303 | Shaft C | 2.000 | 60 | 5 | 14 |
| WO-304 | Housing D | 450 | 24 | 2 | 6 |
| WO-305 | Plate E | 1.500 | 48 | 4 | 12 |
| Total | 5 work order | 5.950 | 180 | 15 | – |
Beban 180 jam persis sama dengan kapasitas 15 hari kerja. Pada utilisasi 100 persen, menambah pekerjaan mustahil dan memindahkan pekerjaan tidak ada tempatnya. Urutan menjadi satu satunya variabel yang tersisa.
| Aturan | Urutan work order | Total hari terlambat | WO terlambat | Denda keterlambatan |
| FCFS | 301 – 302 – 303 – 304 – 305 | 8 | 2 | Rp 20.000.000 |
| SPT | 302 – 304 – 301 – 305 – 303 | 2 | 2 | Rp 5.000.000 |
| EDD | 301 – 304 – 302 – 305 – 303 | 1 | 1 | Rp 2.500.000 |
| Critical ratio | 301 – 304 – 305 – 302 – 303 | 4 | 2 | Rp 10.000.000 |
Dengan asumsi denda kontrak Rp 2.500.000 per hari per work order, berpindah dari FCFS ke EDD menghemat Rp 17.500.000 per siklus tanpa menambah mesin, shift, atau jam lembur.
SPT tetap unggul pada rata rata waktu alir, yaitu 7,0 hari berbanding 7,8 hari milik EDD, yang berarti WIP di lantai produksi paling rendah. Pilihannya bergantung pada apa yang sedang dibayar perusahaan: denda pelanggan atau biaya simpan WIP.
Baca Juga: Work Order Adalah: Fungsi, Isi Dokumen, dan Perannya dalam Kontrol Biaya
Time Fence dan Aturan Perubahan Jadwal
Jadwal terbaik pun gagal bila setiap pesanan mendesak boleh membatalkannya. Time fence membagi horizon menjadi zona dengan kewenangan berbeda.
| Zona | Horizon | Siapa yang boleh mengubah | Perubahan yang diizinkan |
| Frozen | Hari 1 sampai 5 | Plant Manager dengan persetujuan Sales Head | Hanya kerusakan mesin, kekurangan material kritis, atau force majeure |
| Firm | Hari 6 sampai 15 | Master scheduler atau PPIC | Tukar urutan antar work order, ubah kuantitas maksimal 10 persen |
| Liquid | Hari 16 sampai 60 | Sistem dan planner | Bebas dijadwalkan ulang otomatis oleh MRP |
Catat setiap perubahan di zona frozen beserta alasan dan pemintanya. Frekuensi perubahan darurat adalah indikator paling jujur tentang kualitas perencanaan di hulu.
KPI untuk Mengukur Kualitas Jadwal Produksi
Kerangka indikator manufaktur mengacu pada ISO 22400-2 tentang key performance indicators untuk manufacturing operations management.
| KPI | Rumus | Target praktis |
| Schedule adherence | (WO selesai sesuai jadwal / total WO terjadwal) x 100% | 95% atau lebih |
| On time in full (OTIF) | (Order tepat waktu dan lengkap / total order) x 100% | 95% atau lebih |
| Utilisasi work center | (Jam produktif / jam tersedia) x 100% | 80% sampai 90% |
| Rasio setup | (Jam setup / jam tersedia) x 100% | Turun tiap kuartal |
| Rata-rata waktu alir | Jumlah waktu penyelesaian / jumlah work order | Turun tanpa tambah lembur |
| Frekuensi reschedule | (Perubahan setelah rilis / total WO) x 100% | Di bawah 10% |
Perhatikan target utilisasi. Lini yang dijadwalkan 100 persen tidak punya ruang menyerap kerusakan mesin, scrap, atau pesanan mendesak, sehingga keterlambatan menjadi pasti.
Pada studi kasus di atas, aturan terbaik pun hanya mencapai schedule adherence 80 persen, dan akar masalahnya bukan urutan melainkan beban yang sudah penuh.
Pemantauan tren KPI ini bisa dipusatkan lewat laporan dan insights bisnis.
Bagaimana Mekari ERP Mendukung Production Scheduling?
Jadwal produksi hanya sebaik data yang menopangnya. Karena itu, kemampuan yang paling menentukan bukan tampilan papan jadwal, melainkan seberapa rapat struktur produk, pelaksanaan kerja, dan biaya saling terhubung.
Fitur Produksi Mekari ERP menempatkan produksi sebagai modul yang terhubung dengan Inventory dan Accounting, sehingga setiap work order punya konteks stok dan finansial.
- Bill of Materials bertingkat dan routing: menyusun komposisi produk multi-level beserta tahapan operasi, yang menjadi sumber perhitungan beban per work center.
- Penjadwalan dan kontrol work order: membuat work order, mencatat pemakaian material, serta mengelola penyelesaian parsial, assembly, disassembly, dan secondary outputs.
- Pemantauan progres produksi: membedakan pekerjaan yang belum dimulai, sedang berjalan, dan sudah selesai dengan definisi status yang sama lintas departemen.
- Analisis biaya aktual versus standar: standard costing dan laporan COGM membantu menelusuri apakah selisih berasal dari harga material, kuantitas pemakaian, atau aktivitas produksi.
- Account mapping: menghubungkan transaksi produksi langsung ke akun akuntansi terkait sehingga dampak jadwal terbaca di laporan keuangan.
Perlu dicatat, keberhasilan implementasi tetap ditentukan oleh disiplin data master dan proses bisnis internal.
Untuk kebutuhan optimasi mesin atau skenario penjadwalan yang sangat spesifik, kapabilitas sistem sebaiknya diuji lebih dulu memakai data produksi nyata.
Uji satu siklus produksi Anda sendiri, dari BOM sampai laporan biaya. Jadwalkan demo Mekari ERP
Referensi
- S&P Global, “Indonesia Manufacturing PMI, Oktober 2026”.
- ASCM/APICS, “CPIM Learning System: Manufacturing Planning and Control”.
- ISO, “ISO 22400-2: Key performance indicators for manufacturing operations management”.
FAQ Seputar Production Scheduling
Apa itu production scheduling?
Apa itu production scheduling?
Production scheduling adalah proses menentukan pekerjaan apa yang dikerjakan, di mesin mana, dalam urutan apa, dan pada jam berapa, dengan memperhitungkan kapasitas yang benar benar tersedia. Outputnya berupa urutan kerja atau dispatch list per mesin per shift.
Apa bedanya production planning dan production scheduling?
Apa bedanya production planning dan production scheduling?
Production planning menjawab berapa banyak yang harus dibuat pada horizon bulanan sampai tahunan di level famili produk. Production scheduling menjawab kapan dan di mesin mana pekerjaan itu dikerjakan, pada horizon harian sampai mingguan di level work order.
Bagaimana cara menghitung kapasitas efektif work center?
Bagaimana cara menghitung kapasitas efektif work center?
Kalikan jumlah mesin dengan jam kerja netto per hari, jumlah hari kerja, utilisasi, dan efisiensi historis. Contohnya 2 shift x 7,5 jam netto x efisiensi 80 persen menghasilkan 12 jam efektif per hari.
Aturan prioritas mana yang paling baik?
Aturan prioritas mana yang paling baik?
Tidak ada yang unggul di semua ukuran. EDD paling baik menekan keterlambatan ke pelanggan, SPT paling baik menurunkan rata rata waktu alir dan WIP. Pilih sesuai KPI yang sedang dikejar.
Apa itu time fence dalam penjadwalan produksi?
Apa itu time fence dalam penjadwalan produksi?
Time fence adalah pembagian horizon jadwal menjadi zona frozen, firm, dan liquid, masing masing dengan kewenangan perubahan yang berbeda. Tujuannya menjaga agar jadwal yang sudah dirilis tidak berubah setiap hari.
Berapa utilisasi work center yang ideal?
Berapa utilisasi work center yang ideal?
Umumnya 80 sampai 90 persen. Utilisasi 100 persen menghilangkan penyangga untuk kerusakan mesin, scrap, dan pesanan mendesak, sehingga keterlambatan menjadi hampir pasti.
Apa itu schedule adherence?
Apa itu schedule adherence?
Schedule adherence adalah persentase work order yang selesai sesuai jadwal dibagi total work order terjadwal. Indikator ini menunjukkan seberapa dapat dipercaya jadwal yang dirilis ke lantai produksi.
Apakah sistem ERP bisa menjadwalkan produksi secara otomatis?
Apakah sistem ERP bisa menjadwalkan produksi secara otomatis?
Sistem dapat menghitung kebutuhan material dan menyusun jadwal work order, tetapi hasilnya bergantung pada akurasi routing, waktu setup dan run, kalender kerja, serta kapasitas efektif. Tanpa data master yang bersih, otomatisasi hanya mempercepat kesalahan.